INDICADORES DE ECONOMÍA CIRCULAR APLICADOS A LA INDUSTRIA DEL ACERO: EVALUACIÓN DE UN CASO DE ESTUDIO
Circular Economy Indicators Applied to the Steel Industry: Evaluation of a Case Study
RESUMEN
Este estudio presenta un marco mixto para medir el desempeño de economía circular (EC) en la industria del acero, aplicado a la planta “F1” ubicada en el Valle de Aburrá (Antioquia, Colombia). El enfoque combina 18 subatributos agrupados en seis atributos clave (diseño del espacio de la planta, prácticas de producción y mantenimiento, abastecimiento sostenible, control de la contaminación, conservación de recursos y estrategias 4R), ponderaciones obtenidas mediante el Analytic Hierarchy Process y la función permanente de la matriz de rendimiento para calcular el Circular-Economy Performance Function (CEPF) y su razón con el escenario ideal (CEPIR). Los datos provinieron de revisión bibliográfica, salidas de campo y juicios de un panel de expertos. Los resultados indican que la planta alcanza un CEPIR de 0,102, es decir, aprovecha apenas el 10,2 % de su potencial circular. El dígrafo de influencias revela que intervenir primero en diseño de planta y mantenimiento generaría mejoras sistémicas sobre los atributos dependientes. Se recomienda priorizar un programa de mantenimiento productivo total, optimizar el flujo de materiales e implementar logística inversa para subproductos metálicos; estas acciones podrían duplicar el CEPIR a corto plazo.
Palabras clave: industria del acero estructural, economía circular, sostenibilidad, ciclo de vida del acero, reciclaje de acero.
ABSTRACT
This study presents a mixed framework for measuring circular economy (CE) performance in the steel industry, applied to the “F1” plant located in the Aburrá Valley (Antioquia, Colombia). The approach combines 18 sub-attributes grouped into six key attributes (plant space design, production and maintenance practices, sustainable sourcing, pollution control, resource conservation and 4R strategies), weights obtained through the Analytic Hierarchy Process and the permanent function of the performance matrix to calculate the Circular-Economy Performance Function (CEPF) and its ratio with the ideal scenario (CEPIR). The data came from literature review, field trips and judgments of a panel of experts. The results indicate that the plant achieves a CEPIR of 0.102, i.e., it exploits only 10.2 % of its circular potential. The influence digraph reveals that intervening first in plant design and maintenance would generate systemic improvements on the dependent attributes. It is recommended to prioritize a total productive maintenance program, optimize the flow of materials and implement reverse logistics for metal by-products; these actions could double the CEPIR in the short term.
Keywords: Structural steel industry, Circular economy, Sustainability, Steel life cycle, Steel recycling.
INTRODUCCIÓN
La producción de acero se encuentra entre los procesos industriales de mayor consumo energético, generación de residuos sólidos y emisiones de CO₂, generando problemas ambientales críticos para la sostenibilidad global (Liu et al., 2020). La industria siderúrgica produce una gran cantidad de residuos sólidos, como escorias y polvos, que, si no se gestionan adecuadamente, pueden saturar los vertederos, contaminar el suelo y las aguas subterráneas, afectando tanto la salud humana como el medio ambiente(Shane, 2025). La producción de acero tiene impactos ambientales significativos a nivel local, incluyendo la generación de residuos sólidos y emisiones contaminantes que afectan la salud pública y la competitividad regional.
En Colombia, las descargas atmosféricas y la gestión de residuos industriales están reguladas, entre otras disposiciones, por el Decreto 1076 de 2015 y la Resolución 909 Del 2008, que fijan límites de emisión y exigen planes de manejo ambiental para los establecimientos de combustión y fundición. Estas normas obligan a las empresas de acero a demostrar mejoras continuas en eficiencia y control de la contaminación.
El conocimiento acumulado sobre economía circular cuyo núcleo es optimizar el uso de recursos y minimizar la generación de desechos Govindan & Hasanagic,(2018) ofrece un marco probado para responder a dichas exigencias regulatorias. Sin embargo, la puesta en práctica de principios circulares requiere indicadores de economía circular (IEC) coherentes que midan la reducción de impactos y el cierre de ciclos materiales ((Palanca et al., 2023; (Saidani et al., 2020). Contar con estos indicadores es clave porque aportan evidencia cuantitativa que respalda la toma de decisiones, la innovación de procesos y la rendición de cuentas ante la autoridad ambiental y la sociedad.
Actualmente, la fábrica de acero carece de un sistema integral de indicadores de economía circular (IEC) que permita diagnosticar su nivel de circularidad, identificar cuellos de botella y priorizar acciones de mejora en reutilización de subproductos, eficiencia energética y reciclaje de acero. Además, cumplir con la normativa vigente y metas corporativas de sostenibilidad. Esta investigación tiene como objetivo establecer indicadores de economía circular aplicados a la industria del acero: evaluación de un caso de estudio.
Localización
El área de estudio se localiza en el departamento de Antioquia, en el tramo industrial del Valle de Aburrá, exactamente en la planta situada en la Autopista Norte km 19, antigua carretera a Girardota, dentro del Parque Industrial Los Búcaros, vereda Portachuelo, municipio de Girardota (Figura 1). El predio limita al norte con la intersección vial del km 20 y el límite municipal con Barbosa; al sur con el corredor La Tasajera y el municipio de Copacabana; al este con las estribaciones occidentales de la Cordillera Central (≈ 1 800 m s. n. m.); y al oeste con el río Medellín y la doble calzada de la Autopista Norte. Su posición geográfica es aproximada 6° 22′ 30″ N, 75° 27′ 15″ O, a unos 15 km al norte de Medellín.
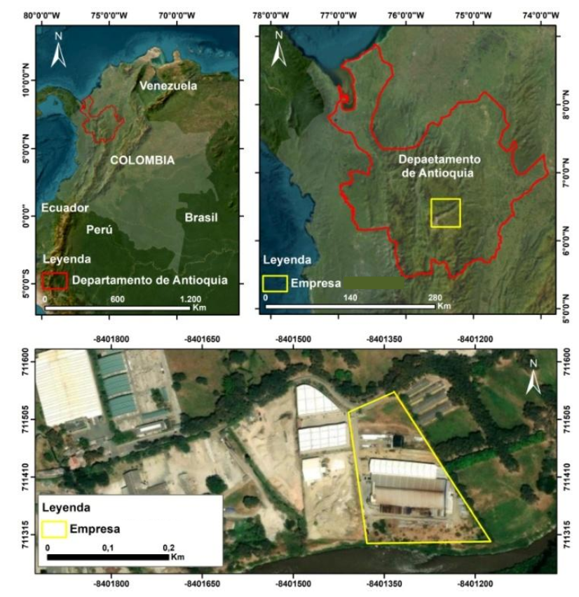
Figura 1. Localización fábrica de acero.
Fuente: Elaboración propia.
MATERIALES Y MÉTODOS
Inicialmente se llevó a cabo una revisión documental exhaustiva en las principales bases de datos académicas y científicas tales como Scopus®, Web of Science, ScienceDirect, Google Scholar y SpringerLink con un horizonte temporal 2014-2024. Se emplearon combinaciones booleanas de palabras clave en español e inglés como “economía circular” OR “circular economy”, “industria del acero” OR “teel industry” OR “structural teel” y ecuaciones de búsqueda representativas como (“circular economy” AND teel AND indicator*), (“economía circular” AND “industria del acero” AND (indicador* OR métrica*)). Posteriormente se realizaron salidas de campo en talleres de estructuras metálicas ubicados en la ciudad de Riohacha (departamento de La Guajira, Colombia), para comprender las prácticas locales relacionadas con el manejo de materiales, residuos e indicadores de economía circular más relevantes. Para evaluar el impacto se consideraron seis atributos de medición sugeridos por Saidani et al., (2020) y James et al., (2023),adaptados al contexto siderúrgico: 1): disposición y diseño del espacio de la planta (DDEP), 2): Prácticas de producción y mantenimiento (PPM), 3): Iniciativas de abastecimiento sostenible (IAS), 4): Control de la contaminación (CC), 5): Conservación de recursos (CR), y 6): Iniciativas de reparación, reutilización, recuperación y reciclaje (4R), asimismo, se identificó que cada atributo relacionado con el desempeño de la economía circular se evalúa en varios subatributos específicos Ma et al., (2014), proporcionando un análisis más detallado de los factores que influyen en la circularidad dentro de este sector (Tabla1).
Tabla 1. Atributos y subatributos del desempeño de la economía circular en fábricas de acero.
|
N° |
Atributo |
Subatributos |
|
1 |
Disposición y diseño del espacio de la planta (DDEP) |
Espacios adecuados para el manejo, almacenamiento, clasificación y procesamiento de materiales reciclados y residuos. |
|
Diseño para maximizar la iluminación natural en la planta. |
||
|
Uso de tecnologías para optimizar el consumo energético en iluminación y maquinaria. |
||
|
Espacios libres de riesgos para el personal. |
||
|
2 |
Prácticas de producción y mantenimiento (PPM) |
Formación del personal en técnicas de reducción de desperdicios y eficiencia energética |
|
Prácticas de limpieza y mantenimiento de equipos que minimicen el consumo de agua y químicos contaminantes. |
||
|
Uso de maquinaria energéticamente eficiente para la producción |
||
|
3 |
Iniciativas de abastecimiento sostenible (IAS) |
Compra de acero reciclado y minimización del uso de materia prima virgen. |
|
Preferencia por insumos con certificación ambiental. |
||
|
Adquisición de productos químicos y materiales auxiliares con bajo impacto ambiental. |
||
|
4 |
Control de la contaminación (CC) |
Reducción de emisiones de gases de efecto invernadero mediante procesos optimizados. |
|
Reciclaje de desechos sólidos y líquidos generados durante la producción. |
||
|
Monitoreo de emisiones atmosféricas para cumplir normativas ambientales. |
||
|
5 |
Conservación de recursos (CR) |
Reutilización de subproductos industriales, como escoria y polvo de acero. |
|
Reciclaje de agua utilizada en los procesos de enfriamiento. |
||
|
Uso de energía renovable en las operaciones de la planta. |
||
|
6 |
Iniciativas de reparación, reutilización, recuperación y reciclaje (4R) |
Reutilización de piezas metálicas en nuevos procesos productivos. |
|
Recuperación de materiales valiosos a partir de desechos industriales. |
||
|
Apoyo logístico para la devolución de productos metálicos usados por parte de los clientes. |
Fuente: Elaboración propia.
Para asignar valores a los subatributos (Tabla 2) identificados en el desempeño de la economía circular en fábricas de acero, utilizamos una escala de 0 a 2, las puntuaciones representan niveles discretos donde 1): Ninguno (0) indica la ausencia de implementación o cumplimiento del subatributo en las operaciones de la planta, lo que dificulta la circularidad y la sostenibilidad, 2): Medio (1) refleja un esfuerzo parcial en la implementación, con medidas básicas o limitadas, pero insuficientes para garantizar un desempeño adecuado y 3): Alto (2) representa un nivel óptimo de implementación, donde el subatributo está completamente integrado, contribuyendo a la circularidad y sostenibilidad de la planta (Blomsma & Brennan, 2017).
Tabla 2. Asignación de valor a los subatributos de Disposición y diseño del espacio de la planta (DDEP).
|
Subatributo |
Ninguno (0) |
Medio (1) |
Alto (2) |
|
Espacios adecuados para el manejo, almacenamiento, clasificación y procesamiento de materiales reciclados y residuos (A11) |
Espacio insuficiente para el manejo de materiales reciclados y residuos. |
Espacio disponible para algunas actividades, pero limitado para clasificación. |
Espacios diseñados para todas las etapas con amplia capacidad para materiales peligrosos. |
|
Diseño para maximizar la iluminación natural en la planta (A12) |
La planta carece completamente de iluminación natural. |
Iluminación natural parcialmente aprovechada en ciertas áreas. |
Diseño optimizado para aprovechar al máximo la iluminación natural. |
|
Uso de tecnologías para optimizar el consumo energético en iluminación y maquinaria (A13) |
No se utilizan tecnologías de eficiencia energética en iluminación ni maquinaria. |
Implementación limitada de tecnologías eficientes, como iluminación LED en algunas áreas. |
Uso de tecnologías avanzadas, iluminación LED, sensores de movimiento y maquinaria energéticamente eficiente. |
|
Espacios libres de riesgos para el personal (A14) |
Áreas de trabajo presentan riesgos significativos para el personal, como zonas desorganizadas y sin medidas de seguridad adecuadas. |
Espacios parcialmente seguros, con medidas de seguridad mínimas, como señalización básica, pero aún con áreas que presentan riesgos menores. |
Áreas completamente seguras, con señalización clara, equipos de protección adecuados y diseño del espacio que cumple con normativas internacionales como OSHA. |
Fuente: Elaboración propia.
Existen diversos métodos para asignar las ponderaciones a los diferentes atributos. En este caso, se optó por el método AHP (Analytic Hierarchy Process), explicado por (Nantes, 2019;Saaty, 2022).Este enfoque es una herramienta jerárquica para la toma de decisiones multicriterio y resulta útil en procesos de decisión en los que un grupo de expertos abordan problemas complejos cuya solución se basa en percepciones y juicios humanos (Sipion et al., 2023). Seguidamente se aplicó el índice de rendimiento de la economía circular (IREC) y el índice ideal de rendimiento de la economía circular (IREC-ideal) donde se asumió que todos los subatributos alcanzan su nivel máximo (puntuación = 2) para evaluar el nivel de circularidad en los procesos y operaciones de una fábrica de acero asignando valores numéricos a los atributos y subatributos (Saidani et al., 2020) con un rango de evaluación de “0” a “2”, siendo el “0” el valor mínimo y “2” el valor máximo (Ecuación 1) (Gupta & Singh, 2020).
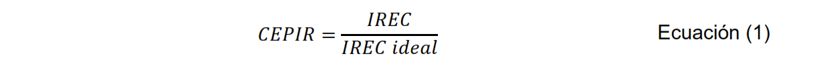
Se elaboró una matriz de comparación por pares para evaluar los atributos de desempeño de la economía circular. Esta matriz, denominada "M6x6" representa las relaciones jerárquicas entre los seis atributos clave establecidos en el marco desarrollado Murthy & James, (2020). El uso de esta metodología permitió cuantificar la importancia relativa de cada atributo en función de su contribución al rendimiento general de la economía circular, asegurando una evaluación estructurada y respaldada por criterios consistentes, se desarrolla el método AHP (Analytic Hierarchy Process) para asignar las ponderaciones a los atributos de rendimiento de la economía circular en fábricas de acero (Saaty, 2020).
Finalmente, se aplicaron los indicadores seleccionados en la fábrica de acero estructural proporcionando una visión integral de la cadena de valor del acero estructural, permitiendo identificar oportunidades de mejora en diferentes etapas del ciclo productivo y garantizando la aplicabilidad de los resultados en distintos niveles del sector.
RESULTADOS Y DISCUSIÓN
Evaluación de Subatributos de Economía Circular en Fábricas de Acero
Se aplicó el formato desarrollado previamente (tabla 3) para evaluar el desempeño de la economía circular. El recorrido técnico y la aplicación in situ del formato de evaluación permitieron calificar los 18 subatributos de los seis atributos de desempeño circular: en Disposición y diseño del espacio de la planta (DDEP-A1), dos subatributos alcanzaron la puntuación máxima (2) y dos quedaron en nivel medio (1); Prácticas de producción y mantenimiento (PPM-A2) mostró la situación más crítica, con dos subatributos en nivel bajo (0) y uno en medio (1); Iniciativas de abastecimiento sostenible (LAS-A3) registró un subatributo alto (2) y dos medios (1); Control de la contaminación (CC-A4) evidenció gran disparidad, con un subatributo alto y dos bajos; Conservación de recursos (CR-A5) presentó dos altos y un medio, reflejando buenas prácticas de eficiencia; y 4R (A6) obtuvo un alto, un medio y un bajo. En conjunto, la planta mostró sus mejores desempeños en la organización espacial y la conservación de recursos, mientras que las prácticas operativas y de mantenimiento revelaron las mayores brechas a subsanar para mejorar su rendimiento circular.
Tabla 3. Puntuaciones cuantitativas del atributo de rendimiento de la economía circular para la fábrica.
|
Atributo |
Subatributo |
Fábrica de acero |
|
|
Evaluación |
Puntuación |
||
|
DDEP (A1) |
A11 A12 A13 A14 |
Alto Medio Medio Alto |
2 1 1 2 |
|
PPM (A2) |
A21 A22 A23 |
Bajo Medio Bajo |
0 1 0 |
|
LAS (A3) |
A31 A32 A33 |
Alto Medio Medio |
2 1 1 |
|
CC (A4) |
A41 A42 A43 |
Bajo Alto Bajo |
0 2 0 |
|
CR (A5) |
A51 A52 A53 |
Alto Alto Medio |
2 2 1 |
|
4R (A6) |
A61 A62 A63 |
Alto Bajo Medio |
2 0 1 |
Fuente: Elaboración propia.
Marco de medición del rendimiento de la economía circular
En esta sección se aplicó el marco desarrollado para la medición de la economía circular de la fábrica de acero. La planta se denominó “F1”, se utilizó el método AHP (Analytic Hierarchy Process) para asignar las ponderaciones (Wi) a los atributos de rendimiento de la economía circular en fábricas de acero (Saaty, 2020), se creó un matriz de comparación (Tabla 4) por pares de los atributos de rendimiento de la economía circular denominada "M6x6" representa las relaciones jerárquicas entre los seis atributos clave establecidos en el marco desarrollado.
Tabla 4. Matriz de comparación para evaluar atributos de desempeño de la economía circular.
|
Atributos |
DDEP |
PPM |
IAS |
CC |
CR |
4R |
|
DDEP |
1 |
3 |
5 |
7 |
7 |
9 |
|
PPM |
1/3 |
1 |
3 |
5 |
5 |
7 |
|
IAS |
1/5 |
1/3 |
1 |
3 |
3 |
5 |
|
CC |
1/7 |
1/5 |
1/3 |
1 |
3 |
5 |
|
CR |
1/7 |
1/5 |
1/3 |
1/3 |
1 |
3 |
|
4R |
1/9 |
1/7 |
1/5 |
1/5 |
1/3 |
1 |
Fuente: Elaboración propia.
A través del método AHP se definió la jerarquía con el grupo de trabajo emitiendo juicios de comparación pareada, promediando cada fila normalizada de tal forma que permitió establecer las ponderaciones de la economía circular en la fábrica de acero (tabla 5).
Tabla 5. Pesos normalizados de los atributos de rendimiento de la economía circular.
|
N° |
Atributos de rendimiento de la economía circular |
Peso normalizado (Wi) |
|
1 |
Disposición y diseño del espacio de la planta (DDEP) |
0,465 |
|
2 |
Prácticas de producción y mantenimiento (PPM) |
0,251 |
|
3 |
Iniciativas de abastecimiento sostenible (IAS) |
0,125 |
|
4 |
Control de la contaminación (CC) |
0,080 |
|
5 |
Conservación de recursos (CR) |
0,049 |
|
6 |
Iniciativas de reparación, reutilización, recuperación y reciclaje (4R) |
0,027 |
|
|
∑ |
1,0 |
Fuente: Elaboración propia.
Para las puntuaciones de los atributos de la fábrica “F1” se revisaron los resultados de la evaluación y se multiplicaron por los pesos normalizados, las puntuaciones de los atributos se calcularon como se muestran en la tabla 6.
Tabla 6. Puntuaciones cuantitativas del atributo de rendimiento de la economía circular.
|
N° |
Atributos |
(Wi) x (Cij) |
Puntuación (Ri) |
|
1 |
Disposición y diseño del espacio de la planta (DDEP) |
0,465 x 6 |
2,79 |
|
2 |
Prácticas de producción y mantenimiento (PPM) |
0,251 x 1 |
0,251 |
|
3 |
Iniciativas de abastecimiento sostenible (IAS) |
0,125 x 4 |
0,50 |
|
4 |
Control de la contaminación (CC) |
0,080 x 2 |
0,160 |
|
5 |
Conservación de recursos (CR) |
0,049 x 5 |
0,245 |
|
6 |
Iniciativas de reparación, reutilización, recuperación y reciclaje (4R) |
0,027 x 3 |
0,081 |
Fuente: Elaboración propia.
Seguidamente se procedió a analizar el grado de influencia entre los atributos de rendimiento de la economía circular, evidenciando una marcada asimetría en las interrelaciones entre los atributos de desempeño (tabla 7).
Tabla 7. Grado de influencia entre los atributos de rendimiento de la economía circular.
|
N° |
Atributos |
Grado de influencia entre atributos (Fij) |
||||
|
|
Alta (4) |
Encima media (3) |
Media (2) |
Menor (1) |
Ninguno (0) |
|
|
1 |
Disposición y diseño del espacio de la planta (DDEP) |
2, 4 |
5 |
6 |
- |
3 |
|
2 |
Prácticas de producción y mantenimiento (PPM) |
4, 6 |
5 |
- |
1, 3 |
- |
|
3 |
Iniciativas de abastecimiento sostenible (IAS) |
- |
2, 4 |
- |
1, 3, 6 |
5 |
|
4 |
Control de la contaminación (CC) |
1 |
- |
- |
- |
2, 3 , 4, 5, 6 |
|
5 |
Conservación de recursos (CR) |
4 |
- |
- |
- |
1, 2, 3, 5, 6 |
|
6 |
Iniciativas de reparación, reutilización, recuperación y reciclaje (4R) |
4 |
- |
- |
- |
1, 2, 3, 5, 6 |
Fuente: Elaboración propia.
A continuación, se presenta el dígrafo (figura 2) de rendimiento de economía circular de la planta “F1”, cada nodo representa uno de los atributos evaluados e incluyen su puntuación (Ri); la etiqueta en cada flecha refleja la intensidad de influencia. Destaca el atributo DDEP y PPM, que son los principales emisores de influencia sobre el resto de los atributos, mientras que CC, CR y 4R se comportan como receptores.
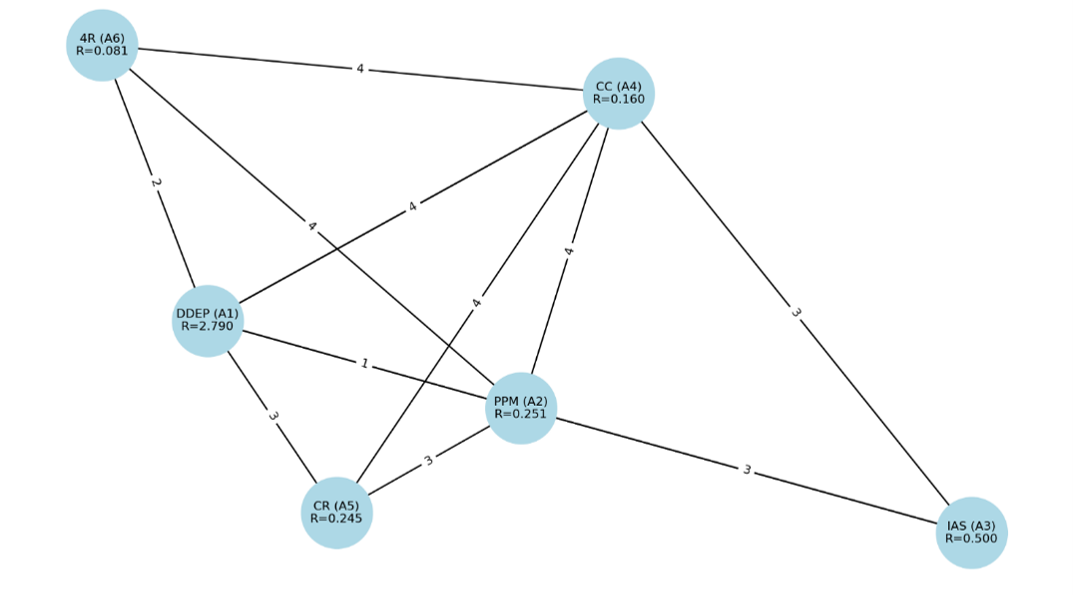
Figura 2. Gráfico de rendimiento de la economía circular de la fábrica “F1”.
Fuente: Elaboración propia.
La matriz de rendimiento de la economía circular (tabla 8) de la fábrica “F1” se obtiene a partir de la figura 2, es decir CF(F1) donde en las diagonales (Ri) combina los puntajes de sub atributos con sus ponderaciones AHP y los términos fuera de la diagonal representan la intensidad (Fij).
Tabla 8. Matriz de rendimiento de economía circular de la fábrica “F1”.
|
CF(F1) = |
2.79 |
4 |
0 |
4 |
3 |
2 |
|
1 |
0.251 |
1 |
4 |
3 |
4 |
|
|
1 |
3 |
0.50 |
3 |
0 |
1 |
|
|
4 |
0 |
0 |
0.160 |
0 |
0 |
|
|
0 |
0 |
0 |
4 |
0.245 |
0 |
|
|
0 |
0 |
0 |
4 |
0 |
0.081 |
Fuente: Elaboración propia.
El CEPI para la fábrica “F1” se desarrolla a partir de la función de la matriz de rendimiento de la economía circular CF(F1)
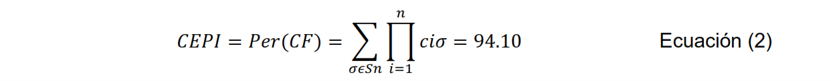
Para el índice de rendimiento de la economía circular (IREC) de la fábrica, se calculó el índice ideal de rendimiento de la economía circular (IREC-Ideal). Este índice se obtuvo evaluando los atributos de rendimiento de la economía circular bajo la premisa de que todos los subatributos alcanzan su nivel máximo de implementación.
Tabla 9. Resultados del IREC-Ideal
|
N° |
Atributos |
(Wi) x (Cij) |
Puntuación (Ri) |
|
1 |
Disposición y diseño del espacio de la planta (DDEP) |
0,465 x 8 |
3.72 |
|
2 |
Prácticas de producción y mantenimiento (PPM) |
0,251 x 6 |
1.506 |
|
3 |
Iniciativas de abastecimiento sostenible (IAS) |
0,125 x 6 |
0.750 |
|
4 |
Control de la contaminación (CC) |
0,080 x 6 |
0.480 |
|
5 |
Conservación de recursos (CR) |
0,049 x 6 |
0.294 |
|
6 |
Iniciativas de reparación, reutilización, recuperación y reciclaje (4R) |
0,027 x 6 |
0.162 |
Fuente: Elaboración propia.
Del mismo modo, se obtuvo la matriz de rendimiento de economía circular asociada a una planta de acero ideal (ICEPI), con todos los (Ri) puntuaciones máximas, partiendo del dígrafo real donde si existe vinculo, se asigna 4; si no, se deja 0.
Tabla 10. Matriz de rendimiento de economía circular de una fábrica ideal.
|
CF (ideal) = |
3.72 |
4 |
0 |
4 |
4 |
4 |
|
1 |
1.506 |
1 |
4 |
4 |
4 |
|
|
1 |
4 |
0.750 |
4 |
0 |
1 |
|
|
4 |
0 |
0 |
0.480 |
0 |
0 |
|
|
0 |
0 |
0 |
4 |
0.294 |
0 |
|
|
0 |
0 |
0 |
4 |
0 |
0.162 |
Fuente: Elaboración propia.
El ICEPI para la fábrica ideal se desarrolla a partir de la función de la matriz de rendimiento de la economía circular CF(ideal)
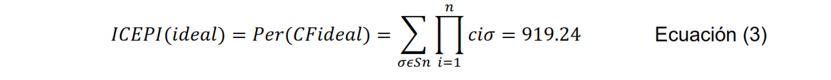
La ratio del índice de rendimiento de la economía circular de la fábrica, es decir:
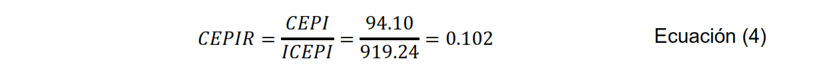
Se observó que tanto el IREC como el CEPIR de la fábrica resultaron bajos (0.102) indica que la fábrica materializa únicamente el 10.2% del potencial circular teórico, lo que indicó la necesidad de introducir cambios sustanciales para fortalecer las iniciativas de economía circular.
El Circular-Economy Performance Function (CEPF) calculado para la fábrica “F1” fue 94,10, mientras que el valor ideal alcanzó 919,24, arrojando un CEPIR = 0,102. Este resultado confirma la hipótesis de partida formulada en la Introducción según la cual la planta se encuentra en una fase incipiente de adopción circular, aprovechando < 15 % de su potencial. El dígrafo mostró a DDEP y PPM como nodos emisores de mayor influencia. Por lo tanto, intervenciones prioritarias multiplicarían el efecto sobre los atributos dependientes (CC, CR, 4R) y elevarían el CEPIR con mayor economía de recursos, donde se reasigne flujos de materiales, implementen mantenimientos preventivos e integren indicadores de desempeño ambiental.
Los resultados concuerdan con lo reportado por (Kamble & Gunasekaran, 2023), quienes encontraron un CEPIR de 0,12 en acerías indias donde las inversiones se concentraban en rediseño de planta, pero los programas 4R permanecían incipientes. Asimismo, (Murthy & James, 2020)indicaron que el desempeño circular de las siderúrgicas brasileñas mejora drásticamente (hasta 0,35) tras implementar mantenimiento productivo total (TPM), subrayando la influencia crítica del atributo PPM. Sin embargo, se observan discrepancias con (Ma et al., 2014), quienes obtuvieron CEPIR ≈ 0,25 en acerías chinas de capacidad similar. La diferencia puede atribuirse a que dichas plantas disponen de sistemas avanzados de recirculación de subproductos, ausentes todavía en F1.
El estudio demostró que la fábrica opera con un desempeño circular significativamente inferior al óptimo; no obstante, muestra fortalezas en organización espacial (DDEP) y conservación de recursos (CR). La evidencia sugiere que centrar los esfuerzos en mejorar procesos de mantenimiento y controles de contaminación.
CONCLUSIONES
La evaluación del desempeño de economía circular (EC) de la planta “F1” permitió cuantificar, mediante indicadores ponderados con AHP y la función permanente de matrices, la proporción del potencial circular actualmente aprovechado por la operación. El índice global obtenido, CEPIR = 0,102, confirma la hipótesis inicial de que la planta se encuentra en una fase incipiente de adopción de principios circulares: apenas un 10 % del desempeño ideal definido por el escenario IREC-Ideal.
Los resultados, no obstante, revelan dos fortalezas relevantes. En primer lugar, la disposición y diseño del espacio (DDEP) alcanza el 75 % de su rendimiento máximo, evidencia de inversiones previas en organización física, seguridad y flujo de materiales. En segundo término, la conservación de recursos (CR) se sitúa en un 83 % del ideal gracias al reaprovechamiento de subproductos y a medidas de eficiencia hídrica y energética ya implantadas. Las brechas más pronunciadas se localizan en los procesos y prácticas de mantenimiento (PPM), con un ICEPI de 0,17, y en el control de la contaminación (CC) junto a las iniciativas 4R, ambas por debajo del 50 % del desempeño ideal.
Estas carencias confirman que la circularidad de la planta depende, en gran medida, del fortalecimiento de las rutinas de mantenimiento y de la instauración de una logística inversa robusta. El enfoque metodológico adoptado (combinación de AHP para ponderación, matriz de influencias y teoría de grafos para calcular el CEPF) demostró ser adecuado para caracterizar las interdependencias entre atributos de EC y puede replicarse fácilmente en otras industrias intensivas en recursos (cemento, vidrio, aluminio) con la adaptación pertinente de subatributos y pesos.
AGRADECIMIENTOS
Los autores agradecen al centro de investigaciones de la Universidad de La Guajira por el apoyo financiero brindado, para el desarrollo de esta investigación.
LITERATURA CITADA
Basile, V., Petacca, N., & Vona, R. (2024). Measuring Circularity in Life Cycle Management: A Literature Review. Global Journal of Flexible Systems Management, 25(3), 419–443. https://doi.org/10.1007/S40171-024-00402-2/FIGURES/5
Blomsma, F., & Brennan, G. (2017). The Emergence of Circular Economy: A New Framing Around Prolonging Resource Productivity. Journal of Industrial Ecology, 21(3), 603–614. https://doi.org/10.1111/JIEC.12603
Decreto 1076 de 2015, 1 (2015). https://www.funcionpublica.gov.co/eva/gestornormativo/norma.php?i=78153
Durdyev, S., Koc, K., Tleuken, A., Budayan, C., Ekmekcioğlu, Ö., & Karaca, F. (2023). Barriers to circular economy implementation in the construction industry: causal assessment model. Environment, Development and Sustainability. https://doi.org/10.1007/S10668-023-04061-8
Govindan, K., & Hasanagic, M. (2018). A systematic review on drivers, barriers, and practices towards circular economy: a supply chain perspective. International Journal of Production Research, 56(1–2), 278–311. https://doi.org/10.1080/00207543.2017.1402141
Gupta, A., & Singh, R. K. (2020). Developing a framework for evaluating sustainability index for logistics service providers: graph theory matrix approach. International Journal of Productivity and Performance Management, 69(8), 1627–1646. https://doi.org/10.1108/IJPPM-12-2019-0593/FULL/XML
Hina, M., Chauhan, C., Kaur, P., Kraus, S., & Dhir, A. (2022). Drivers and barriers of circular economy business models: Where we are now, and where we are heading. Journal of Cleaner Production, 333, 130049. https://doi.org/10.1016/J.JCLEPRO.2021.130049
Ingaldi, M., & Ulewicz, R. (2024). The Business Model of a Circular Economy in the Innovation and Improvement of Metal Processing. Sustainability 2024, Vol. 16, Page 5513, 16(13), 5513. https://doi.org/10.3390/SU16135513
IRENA. (2023). Towards a circular steel industry. 59.
James, A. T., Kumar, G., James, J., & Asjad, M. (2023). Development of a micro-level circular economy performance measurement framework for automobile maintenance garages. Journal of Cleaner Production, 417, 138025. https://doi.org/10.1016/J.JCLEPRO.2023.138025
Kamble, S. S., & Gunasekaran, A. (2023). Analysing the role of Industry 4.0 technologies and circular economy practices in improving sustainable performance in Indian manufacturing organisations. Production Planning and Control, 34(10), 887–901. https://doi.org/10.1080/09537287.2021.1980904;Journal:journal:tppc20;ctype:string:journal
Liu, Y., Li, H., Huang, S., An, H., Santagata, R., & Ulgiati, S. (2020). Environmental and economic-related impact assessment of iron and steel production. A call for shared responsibility in global trade. Journal of Cleaner Production, 269, 122239. https://doi.org/10.1016/J.JCLEPRO.2020.122239
Ma, S. H., Wen, Z. G., Chen, J. N., & Wen, Z. C. (2014). Mode of circular economy in China’s iron and steel industry: a case study in Wu’an city. Journal of Cleaner Production, 64, 505–512. https://doi.org/10.1016/J.JCLEPRO.2013.10.008
Murthy, R. A. D., & James, L. (2020). Drivers for Adoption of Green Logistics as a Means to Achieve Circular Economy by Organized Retail Sector. Circular Economy for the Management of Operations, 221–237. https://doi.org/10.1201/9781003002482-11
Nantes, E. A. (2019). Método analytic hierarchy process para la toma de decisiones : repaso de la metodología y aplicaciones. 27, 54–73. https://repositoriodigital.uns.edu.ar/handle/123456789/6060
Palanca, A., Directores, R., Mas, F., Norat, V., & Tierno, R. (2023). La Economía Circular en las organizaciones: estrategias e indicadores. Análisis de casos. https://doi.org/10.4995/THESIS/10251/195108
Pineda-Martos, R., Kahraman, İ., Cervantes Puma, G. C., Ungureanu, V., Paes De Barros Gomide, F., Buzatu, R., Pineda-Martos, R., Kahraman, İ., Cervantes Puma, G. C., Paes De Barros Gomide, · F, Ungureanu, V., & Buzatu, · R. (2025). Circular Materials—A Multiscale Approach to Circularity at a Building, Components and Materials Level. Springer Tracts in Civil Engineering, Part F3604, 25–41. https://doi.org/10.1007/978-3-031-73490-8_2
Sipion, Puicon., Cristhian, J., Narro, M., Stefany, M., Quevedo, C., & Javier, M. (2023). Enfoques para procesos de toma de decisiones dependientes de criterios múltiples. Universidad Peruana de Ciencias Aplicadas (UPC). https://repositorioacademico.upc.edu.pe/handle/10757/669691
Resolución 909 Del 2008 , 1 (2008). https://www.minambiente.gov.co/documento-entidad/resolucion-909-del-2008/
Saaty, T. L. (2001). Fundamentals of the Analytic Hierarchy Process. 15–35. https://doi.org/10.1007/978-94-015-9799-9_2
Saaty, T. L. V. L. G. (2022). The Analytic Hierarchy Process. Models, Methods, Concepts & Applications of the Analytic Hierarchy Process.
Saidani, M., Kim, H., Cluzel, F., Leroy, Y., & Yannou, B. (2020). Product circularity indicators: what contributions in designing for a circular economy? Proceedings of the Design Society: DESIGN Conference, 1, 2129–2138. https://doi.org/10.1017/DSD.2020.76
Shane. (2025). Impacto medioambiental de la producción de acero: Un análisis detallado. https://shop.machinemfg.com/es/environmental-impact-of-steel-production-a-detailed-analysis/
BIODATA
Juanpablo Morales Granadillo
Especialización en Estructuras. Docente Ocasional Facultad de Ingenierías, Programa de Ingeniería Civil, Universidad de La Guajira, Riohacha, La Guajira, Colombia.
Últimas publicaciones:
- Morales Granadillo, Juanpablo. (2021). Análisis y modelado de estabilidad de taludes con el software Geo5, por Juanpablo Morales Granadillo.
Leonardo Rodrigo Orcasitas Villa
Estudiante de Ingeniería Civil, Universidad de La Guajira, Riohacha, La Guajira, Colombia.
Randy Rene Rodríguez Rojas
Estudiante de Ingeniería Civil, Universidad de La Guajira, Riohacha, La Guajira, Colombia.